
1. Kesici mekanizmanın işlevi
Dikişin özelliğioverlok dikiş makinesidikiş malzemesinin sağ kenarı boyunca dikilmesidir. Düz iğne malzemeyi deler ve üst ve alt eğimli iğneler ipliği kancalamak için birlikte çalışarak dikiş malzemesinin kenarını kaplayan bir 500- tipi dikiş oluşturur. Düzgün bir dikiş görünümü elde etmek için, tüm overlok dikiş makineleri dikiş malzemesini kesmek için yukarı ve aşağı hareket eden bir çift kesici grupla donatılmıştır, böylece dikiş malzemesinin düzgün bir kenarı olur. Bu şekilde, dikişin oluşumunun dikiş sırasında mükemmel kalitede ve mükemmel stabilitede olması garanti edilebilir. Kesici grubun konumu, Şekil 1'in sol orta kısmındaki kırmızı dairede gösterildiği gibi overlok dikiş makinesi iğnesinin sağ tarafındadır.

Şekil 1: Overlok makinesi kesme bıçağı düzeneği
2. Kesme mekanizmasının yapısı ve çalışma prensibi
Overlok dikiş makinesinin kesme bıçağı grubu, iğne hareket merkezinin önünde sağ tarafa yerleştirilmiş bir hareketli bıçak ve bir sabit bıçaktan oluşur. Kesme bıçağı grubunun kesme çizgisi ile iğne merkezi arasındaki mesafe, overlok dikişinin genişliğini belirler. Genellikle sabit bıçak, iğne plakasının altına yerleştirilir ve sabit bıçak bıçağı iğne plakası düzlemiyle aynı hizadadır; hareketli bıçak, Şekil 1'in sol tarafındaki kırmızı dairede gösterildiği gibi, iğne plakasının üstündeki hareketli bıçak tutucusuna yerleştirilir. Hareketli bıçak, hareketli bıçağın yukarı ve aşağı ileri geri hareket etmesini sağlamak için aktarma mekanizması aracılığıyla hareketli bıçak tutucusunu sallar. Hareketli bıçak düştüğünde, Şekil 2'de gösterildiği gibi dikiş malzemesini kesmek için sabit bıçakla etkileşime girer.

Şekil 2: Overlok dikiş makinesi kesme ünitesinin kesme işlemi
Overlok dikiş makinesinin kesici iletim mekanizması nispeten karmaşıktır (Şekil 3'te gösterildiği gibi) ve mekanizmaların çoğu kasanın içindedir ve sadece az miktarda mekanizma açığa çıkar. Çalışma prensibi aşağıdaki gibi açıklanmıştır:
Kesici tahrik kuvveti ana şafttan gelir. Ana şaft 10 saat yönünde döndüğünde, hareketli bıçak bağlantı çubuğu tertibatını 9 kam 8 aracılığıyla yukarı ve aşağı hareket ettirmek üzere tahrik eder; hareketli bıçak bağlantı çubuğunun 9 üst ucu hareketli bıçak krankına 12 bağlanır, böylece hareketli bıçak şaftı 13 sallanır ve hareketli bıçak şaftının 13 sol ucu hareketli bıçak tutucusunu 14 tahrik ederek hareketli bıçağın 16 (hareketli bıçak hareketli bıçak yuvası aracılığıyla hareketli bıçak tutucusuna sabitlenir) yukarı ve aşağı sallanmasını sağlar; ana şaftın sürekli dönüşü altında, hareketli bıçak 16 sürekli yukarı ve aşağı hareket oluşturacak, altına yerleştirilmiş sabit bıçak 5 ile iç içe geçecek ve Şekil 3'te gösterildiği gibi dikiş malzemesini kesme etkisini elde etmek için birbirleriyle işbirliği yapacaktır.

Şekil 3: Kesme bıçağı mekanizması
1-yay 2-sabit bıçak yatağı 3-sabit bıçak baskı plakası 4-sabit bıçak baskı plakası sabitleme vidası 5-sabit bıçak bıçağı 6-sabit bıçak yatağı 7-hareketli bıçak yatağı 8-kesici kam 9-hareketli bıçak bağlantı çubuğu tertibatı 10-mil 11-kesici mil sıkma halkası 12-hareketli bıçak krankı 13-hareketli bıçak mili 14-hareketli bıçak tutucu 15-hareketli bıçak sabitleme vidası 16-hareketli bıçak bıçağı
Montaj ve ayarlamayı kolaylaştırmak için kesiciler, bir baskı plakası veya vidalar vasıtasıyla kesici yuvasının ayarlanabilir pozisyonuna monte edilir ve yükseklik ve sol ve sağ yönlerde kolayca ayarlanabilir. Kesici grubu, hareketli bir kesici ve sabit bir kesiciden oluşur. Hareketli ve sabit kesiciler, her ikisi de yüksek sertlikte çelikten yapılmış ince saclardır. Bazı hareketli kesici kafaları, hareketli kesicinin sertliğini ve aşınma direncini büyük ölçüde artıran süper sert alaşımlı çelikle kaplanmıştır. Genellikle, hareketli kesicinin sertliği, Şekil 4'te gösterildiği gibi sabit kesicinin sertliğinden daha büyüktür. Hareketli kesici bıçağının şekli nispeten karmaşıktır. Hareketli kesici kafasının ince şekli, hareketli ve sabit kesici bıçakları arasında doğrudan çarpışmayı önlemek için hareket sırasında güvenilir bir kılavuzluk sağlamaktır. Kuyruktaki uzun oluk, kesici bıçağını vidalarla sabitlemek ve yüksekliği ayarlamak için kullanılır.
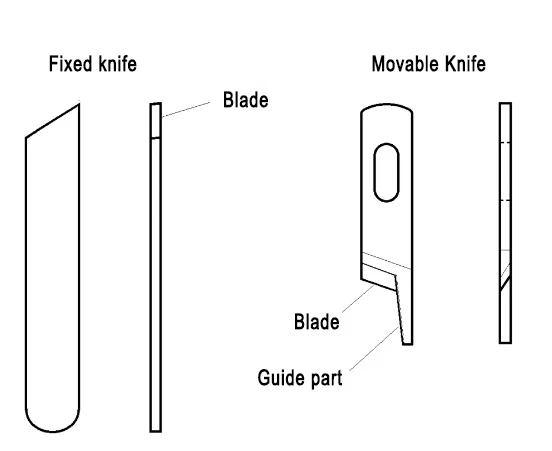
Şekil 4: Overlok dikiş makinesinin kesicisinin şekli ve yapısı
3. Kesici koordinasyonu için ayar gereksinimleri
Yüksek hızlı dikişte iyi bir kesme efekti elde etmek için, overlok dikiş makinesinin kesici mekanizmasının (kesme mekanizması) hareketli ve sabit bıçakların ayarlanması gerekir. Ayarlama gereksinimleri şunlardır.
1. Üst ve alt koordinasyonun "örtüşmesi" gerekir:
Öncelikle sabit bıçağın yüksekliği, bıçak yüzeyinin iğne plakası üzerindeki düzlemle aynı hizada olması, bıçağın ön ve arkasının iğne plakasına paralel olması gerekmektedir.
Sonraki, hareketli bıçağın yüksekliğidir. El çarkı, hareketli bıçağı en alt noktaya indirmek için döndürüldüğünde, hareketli bıçak bıçağı sabit bıçak bıçağıyla belirli bir örtüşmeye sahip olmalıdır. Ayar aralığı {{0}}.5~1.0mm arasındadır. Örtüşme çok küçükse, dikiş malzemesinin kesilmesine veya "kırık ipek" sorunlarına neden olmak kolaydır. Örtüşme çok büyükse, kesicinin hızlandırılmış aşınması, hareketli bıçağın açılma aralığının azalması ve makine yükünün artması gibi sorunlara neden olmak kolaydır.

Şekil 5: Kesme bıçağının üst üste gelmesi
Hareketli bıçağın üst ve alt konumlarını ayarlama yöntemi: Hareketli bıçağı en alt noktaya getirmek için el çarkını çevirin, hareketli bıçak vidasını gevşetin, hareketli bıçak ağzını uygun aralığa kadar yukarı ve aşağı hareket ettirin ve son olarak hareketli bıçak vidasını sıkın, Şekil 5'te gösterilmiştir.
2. Yatay uyum yakın olmalıdır
İyi bir kesme etkisi elde etmek için hareketli sabit bıçağın yatay uyumu "yakın" olmalıdır. Soldaki Şekil 6, ayarlama sırasında referans olması için overlock motorlu sabit bıçağın konum ayarının bir diyagramıdır.
Ayarlama yaparken, önce sabit bıçağın konumunu belirleyin. Sabit bıçak yuvası vidasını gevşetin ve sabit bıçağın yatay (sol ve sağ) konumunu ayarlamak için sabit bıçak yuvasını hareket ettirin. Sabit bıçağın yatay konumunu, tüm makinenin ihtiyaç duyduğu dikiş genişliğine göre ayarlayın. Genişliği ölçmeye yardımcı olması için çelik bir cetvel veya kumpas kullanabilirsiniz. Doğru olduğunu onayladıktan sonra, sabit bıçak yuvası vidasını sıkın.

Şekil 6: Kesme bıçağı uyum ayarı
Sonra, hareketli bıçağın yatay konumunu ayarlayın, hareketli bıçak yuvasının vidalarını gevşetin ve hareketli bıçak yuvasını yatay olarak (sola ve sağa) hareket ettirerek hareketli bıçak yuvasını ayarlayın, böylece hareketli bıçak ve sabit bıçak birbirine yakın olsun. İyi bir kesme etkisi elde etmek için bu eşleştirme ilişkisinin yakın olması gerektiğini, ancak aşırı yük ve hızlandırılmış aşınmayı önlemek için çok sıkı olmaması gerektiğini unutmayın. Şekil 6'da gösterildiği gibi, uygun hissiyatı ustalaştırmak için daha fazla pratik yapmalısınız. Yatay konum ayarlandıktan sonra hareketli bıçak yuvasının vidalarının sıkılması gerektiğini unutmayın.
3. Kesicinin uzunlamasına gereksinimleri düz olmalıdır
Hareketli ve sabit bıçakların uzunlamasına eşleşmesi düz olmalı, kesme bıçağı eşleşme yüzeyinin tamamen düz olması, ön ve arkanın düz bir çizgide olması ve eğik bir fenomen olmaması gerekir, böylece yüksek kaliteli kesme efektleri ve sabit ve güvenilir kesme bıçağı çalışma durumu elde edilir, soldaki Şekil 7'de gösterildiği gibi.
Şekil 7, hareketli ve sabit bıçak eşleşmesinin üç yaygın tipik durumunu gösterir. Soldaki şekil doğru eşleşme durumudur, hareketli ve sabit bıçaklar düz ve yakın bir şekilde eşleşir; ortadaki şekildeki durum hiç kesme, kötü kesme, pürüzlü ve düzensiz kenarlar ve ciddi durumlarda "bloklama" fenomeni üretecektir; sağdaki şekildeki durum ise düzensiz kesme ve kesicinin ön kısmının hızlı aşınmasına neden olacaktır.
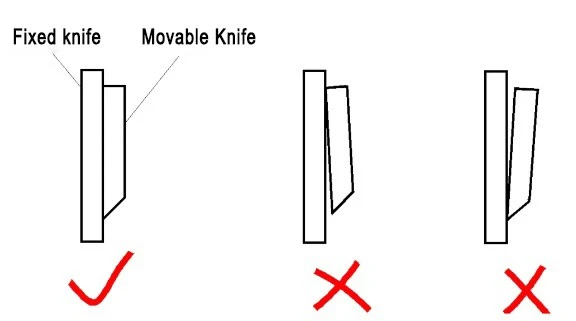
Şekil 7: Kesicinin boylamsal gereksinimlere uyumu
4. Kesici mekanizmasının genel sorunları ve bakımı
1. Malzemeyi kesmiyor musunuz?
① Öncelikle hareketli ve sabit bıçakların hiç birbirine geçme durumunda olup olmadığını kontrol edin. Üst ve alt konumlar üst üste gelmemiş olabilir (bkz. Şekil 5) veya sol ve sağ konumlar yakın olmayabilir (bkz. Şekil 7)? Bu durum çoğunlukla normal dikiş sırasında sert cisimlerin veya kalın ve sert parçaların aniden karşılaşması nedeniyle oluşur ve bu da hareketli bıçağın güçlü bir kuvvetle değişmesine neden olur. Hareketli ve sabit bıçakların en iyi durumda olduğundan emin olmak için sıfırlama ve ayarlama yapmak ve ardından hareketli ve sabit bıçakların sabitleme vidalarını sıkmak gerekir, bkz. Şekil 6;
② Ayrıca hareketli ve sabit bıçakların parçaları sıkı bir şekilde sabitlenmezse, malzemeyi kesememe sorunları yaşanacaktır. Vidalar yeterince sıkı bir şekilde sabitlenmezse, çalışma sırasında makinenin titreşimiyle gevşeyecek ve bu da sonunda hareketli ve sabit bıçakların pozisyonlarının dışına çıkmasına ve malzemeyi kesmemesine neden olacaktır;
③ Üçüncüsü, kesme bıçağı ciddi şekilde "pasifleştirilmiştir". Kesme bıçağı, overlok makinesi sürekli çalıştığında, özellikle bazı "sert, kalın ve yoğun" dikiş malzemeleri işlendiğinde, daha hızlı aşınma olasılığı daha yüksektir. Kullanırken, bıçak aşınmasını zamanında kontrol etmeniz gerekir. Bıçağın "pasif" olduğunu görürseniz, zamanında değiştirmelisiniz;
④Dördüncü olasılık, kesici iletim mekanizmasının içinde bir "devre kopması" olması ve hareketli bıçağın tahrik gücünü kaybetmesine ve kesememesine neden olmasıdır. Bu durumda, inceleme için kasayı açmanız gerekir. Gevşek mekanizma işbirliği veya kırık parçalar olsun, bu soruna neden olabilir. Bulunduğunda, onarılabilir.
2. Malzeme tamamen kesilmemiş ve "kırık lotus kökleri ve ipek iplikleri" fenomeni var
① Kesicinin üst üste binmesi yeterli değil veya çok küçük. Şekil 5'e göre, hareketli ve sabit kesicilerin üst üste binmesini uygun şekilde artırmak için hareketli kesicinin üst ve alt yüksekliklerini yeniden ayarlayın;
② Kesici düz değildir, örneğin Şekil 7'nin sağındaki hareketli kesicinin ön teması. Tam düzlüğe ulaşmak için Şekil 7'nin solunda gösterilen eşleştirme ilişkisine yeniden ayarlanması gerekir;
③ Hareketli kesici şanzımanı sürekli değildir. Şanzıman mekanizmasının parçalarının gevşek veya aşınmış olup olmadığını kontrol edin ve gevşek parçaları tekrar sıkın ve aşınmış parçaları yeni parçalarla değiştirin;
④ Kesici bıçakta lokal aşınma, yarım dairesel aşınma ve lokal hasar vb. mevcut olup, Şekil 8'de gösterildiği gibi ilgili kesicinin değiştirilmesi veya tüm hasarlı parçaların taşlanarak giderilmesi için derhal bileme yapılması gerekmektedir.

Şekil 8: Kesme bıçağının aşınması ve hasarı
3. Kesici kenar "tırtıklı" görünüyor
① Kesme bıçağı düz değil ve hareketli ve sabit bıçakların etkileşiminin yeniden ayarlanması gerekiyor. Şekil 7'ye göre doğru şekilde ayarlayın;
② Besleme düzgün değildir, bu da dikiş malzemesinin kenarının birikmesine neden olur. Bu durum bir yandan diferansiyel beslemenin boyutunu değiştirerek ayarlanabilirken, diğer yandan dikiş malzemesinin kenarı dikiş sırasında el hareketleriyle ayarlanabilir;
③ Dikiş malzemeleri açısından, kenar kıvrılır, kenar eklenir veya kenar pileleme işleminden sonra kilitlenir. Bu sorun oluşmaya meyillidir ve işleme teknolojisi ve prosedürleri değiştirilerek iyileştirilebilir.
4. Kesme bıçağı dikiş malzemesini engelliyor
① Kesme bıçağının ağzı aşırı derecede aşınmış ve dikiş malzemesini normal şekilde kesemiyor. Bu durum dikiş malzemesinin ilerlemesini de engelleyecektir. Bu durumu onarmak için bıçağı keskin bir bıçakla değiştirmeniz veya hemen bileyip değiştirmeniz gerekir, Şekil 8'de gösterildiği gibi;
② Hareketli bıçağın yukarı ve aşağı hareketi yoktur ve yerinde durarak dikiş malzemesini doğrudan bloke eder. Öncelikle hareketli bıçağın sabit kısmının gevşek olup olmadığını, böylece güç iletemeyeceğini kontrol edin; dış mekanizmada bir sorun bulunmazsa, kasanın içindeki kesici iletim mekanizmasını daha fazla kontrol etmek gerekir. Mekanizma sabitleme vidaları gevşek olabilir veya parçalar kırılmış olabilir veya kesme kamı anormal şekilde aşınmış olabilir, bu da hareketli bıçağın güç kaybetmesine ve yerinde durmasına ve dikiş malzemesini kesememesine neden olabilir. Bu durumda, mekanizmayı yeniden sıkmak veya onarım için yeni parçalar değiştirmek gerekir;
③ Hareketli ve sabit bıçaklar birbirine geçmemiş ve dikiş malzemesi hiç kesilmemiş. Hareketli ve sabit bıçakların üst ve alt konumları ve sol ve sağ konumları yerinde değil. Herhangi bir yön yerinde değilse dikiş malzemesi kesilmeyecek ve ardından malzeme bloke olacaktır, bu nedenle kesicinin etkileşimi dikkatlice ayarlanmalıdır;
④ Baskı ayağı dikiş malzemesinin geçmesini engeller. Overlok dikiş makinesinin baskı ayağı birkaç parçadan oluşur ve yapısı ve şekli Şekil 9'da gösterildiği gibi nispeten karmaşıktır. Olası nedenler arasında baskı ayağının basıncının çok büyük olması, bu nedenle dikiş malzemesinin çok sıkı bastırılması ve düzgün bir şekilde geçememesi yer alır. Baskı ayağının basıncını azaltmak için yeniden ayarlamak gerekir. Ayrıca, baskı ayağı alt plakasının bir bütün olarak düz olmaması, alt plakanın her bir parçasının yüzeyinin çok pürüzlü olması veya dikiş malzemesinin tıkanmasına neden olabilecek çizikler ve çapaklar olması mümkündür. Baskı ayağı alt plakasının çizikleri ve çapakları gidermek için cilalanması ve son olarak pürüzsüz hale getirmek için cilalanması gerekir;
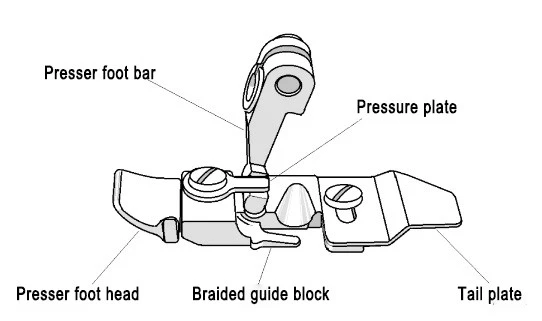
Şekil 9: Overlok makinesi baskı ayağı
⑤ Besleme düzgün değildir, aşağıdaki şekilde gösterildiği gibi, dikiş malzemesi birikir (Şekil 10'un solunda gösterildiği gibi). Bu durum genellikle besleme dişi diferansiyeli ile dikiş malzemesinin doğası arasındaki zayıf koordinasyondan ve diferansiyel dişin (ikincil besleme dişi) aşırı stroğundan kaynaklanır. Overlok dikiş makinesinin dikiş masası kapağını açmalı ve Şekil 10'un sağında gösterildiği gibi makine kafasının sol tarafındaki diferansiyel oranını ayarlamalıyız. Şekildeki oka karşılık gelen somun "diferansiyel oranı ayar somunu"dur. Somun gevşetilip yukarı doğru çekildiğinde dikiş malzemesi gerilir ve aşağı doğru çekildiğinde dikiş malzemesi kısalır. En iyi besleme durumunu elde etmek için diferansiyel dişin strok boyutunu dikiş malzemesinin doğasına göre ayarlayın. Ayarlama doğru olduktan sonra somunu kilitlemeyi unutmayın;

Şekil 10
⑥ İğne plakası tertibatının alt yüzeyinin pürüzsüz olmaması ve hatta çizikler ve çapaklar olması, sabit bıçağın takıldığında iğne plakası düzleminden dışarı çıkması, iğne plakası vidasının iğne plakası düzleminden dışarı çıkması ve üstteki kavisli iğnenin dikiş malzemesine değmesi gibi diğer etkiler. Bunlar da malzeme tıkanıklığı sorunlarına neden olabilir. Lütfen bunları tek tek kontrol edin ve çözün.
Not: Bıçak bileme hakkında
Overlok dikiş makinesinde kullanılan kesme bıçağı grubu, iki adet hareketli bıçak ve sabit bıçaktan oluşan standart bir yapılandırmadır. Makine çalışırken, dikiş malzemesini kesmek için her zaman yukarı ve aşağı hareket halindedir, bu nedenle çabuk aşınır. Bıçağı keskinleştirmek, dikiş kalitesini etkili bir şekilde iyileştirmenin, bıçak grubunun kullanım süresini uzatmanın ve maliyetten tasarruf etmenin iyi bir yoludur. Bunu işinizde yaygın olarak kullanmanız önerilir.
Genellikle, hareketli bıçağın şekli karmaşık ve üretim maliyeti yüksek, sabit bıçağın şekli ise basit ve maliyeti düşük olduğundan, hareketli bıçak, bıçak sertliğini sabit bıçaktan daha yüksek yapmak için süper sert alaşımlı malzemeden yapılır. Amaç, hareketli bıçağın aşınmasını azaltmak ve değiştirme sayısını azaltmaktır. Bu nedenle, sabit bıçak genellikle aşınmaya eğilimlidir. Bileme yöntemi şu şekildedir: İlk olarak, düz bir yüzeye sahip bir parça yağ taşı hazırlayın, üzerine yağlayıcı yağ damlatın ve Şekil 11'de gösterildiği gibi sabit bıçağın iki ana bileme açısını belirleyin. Ardından, bıçağı bileme açısında sabit tutmak için her iki elinizi kullanın, bu açıyı koruyun ve düz bir şekilde ileri doğru itin, böylece bıçak birkaç kez yaptıktan sonra keskinliğine geri dönebilir. Bileme esaslarını unutmayın: Elde tutulan açıyı değiştirmeyin, kuvvetle ileri doğru itin ve geri çekilirken rahatlayın! Bileme işlemi tamamlandıktan sonra, bıçağın tekrar keskin olduğundan, bileme yüzeyinin açısının düzgün olduğundan ve "geri sarma" olayının olmadığından emin olmak için görsel bir inceleme yapılmalıdır.
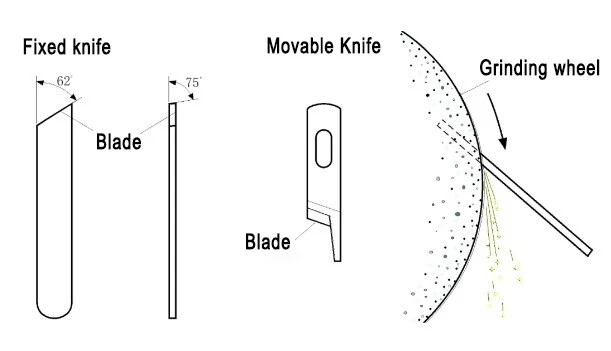
Şekil 11: Overlok dikiş makinesinin kesme bıçağının taşlanması
Dikkat! Sabit bıçağın 62 derecelik açısı çoğu overlok dikiş makinesinin verisidir ve 45 derece gibi başka açı verileri de vardır. Bu nedenle, bileme işlemi overlok dikiş makinesinin özel durumuna göre yapılmalıdır. En temel gereksinimlerden biri, sabit bıçak overlok dikiş makinesine takıldıktan sonra bıçak yüzeyinin iğne plakası yüzeyiyle tamamen paralel (aynı hizada) olmasıdır.
Hareketli bıçağın bilenmesi gerekiyorsa, elektrikli bir taşlama makinesi gerekir ve özel bir karbür taşlama tekerleği satın alınması gerekir. Amatör koşullar mevcut değilse, eldeki en sert taşlama tekerleği denenebilir. Taşlama makinesinde bileme yaparken güvenliğe dikkat edin. Taşlama tekerleği düzenli olarak değiştirilmeli ve güvenlik kapağı ve göz koruması tamamlanmalıdır. Bileme sırasında, bıçağa nişan alın ve bıçağı iki elinizle sabit tutun ve bunu azar azar yapın, çünkü her hafif temas çok fazla aşındıracaktır.
Topeagle güçlü bir teknik güce sahiptir, şirketin müşterileri tüm ülkeyi kapsamaktadır ve yabancı ülkelere ve tüm Çin'e ihraç edilmektedir. Bizimle iletişime geçmekten memnuniyet duyarızsale@eagleco.cn.