
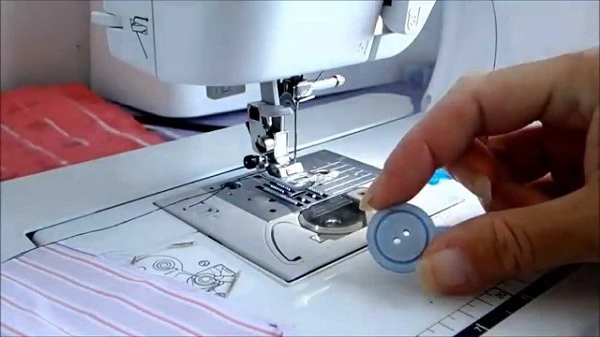
Genel olarak, daha az başarısızlık vardır.düğme dikiş makinesiDiğer dikiş ekipmanlarına göre arızalar varsa nedenlerini analiz etmek daha kolaydır. Bazı makine transmisyon hataları mekanizma prensibi, pozisyonlama standardı ve ayar yöntemine göre giderilebilir. Aşağıda, makinenin sık kullanımından kaynaklanan arızaların bir açıklaması yer almaktadır.
Kırık iplik, en yaygın hatalardan biridir.düğme dikiş makinesi. Arızanın birçok nedeni vardır, belirtileri de farklıdır. Yaygın kopuk kablo hatalarının nedenleri ve giderilmesi, tablo 8-3 ve tablo 8-4'da gösterilmiştir.
Tablo 8-3GJ4 makine bozuk hatası nedenleri ve sorun giderme
|
Hatalar |
Çözüm Yöntemleri |
|
1. İplik kalitesiz ve gerginlik yok
|
1. Yüksek kaliteli ipliği değiştirin
|
|
2. Makine iğnesinin iğne deliği veya yuvası pürüzsüz değil
|
2. İğneyi yenisiyle değiştirin
|
|
3. Düğme deliği küçük ve makine iğnesi çok kalın
|
3. İnce iğneyi değiştirin
|
|
4. Düğme klipsinin konumu doğru değil ve makine iğnesi düğmeye çivilenmiş
|
4. Düğme kıskacı montaj braketinin konumunu ayarlayın
|
|
5. Kare delik plakası yanlış hizalanmış ve makine iğnesi kare deliği siliyor
|
5. Kare deliğin konumunu, iğne kare deliğin ortasında olacak şekilde ayarlayın.
|
|
6. İğne bölme kontağı
|
6. İğne bölmesi ile iğne arasındaki boşluğu 0,1 mm'den küçük veya buna eşit olarak ayarlayın.
|
|
7. Orta kıskaç çok sıkı veya ilk kıskaç çok geç açılıyor (çapraz çizgi kırılması)
|
7. Orta kelepçenin basıncını ve ilk kelepçenin açılma süresini ayarlayın
|
|
8. İletim direğindeki hat bükülmüş
|
8. Toplama miktarını artırın ve şanzıman çubuğunu ayarlayın
|
|
9. Tel kancada pas lekeleri veya çapaklar var
|
9. İnce kumla cilalayın veya yeni tel kancayla değiştirin
|
|
10. İğne bölmesinde veya iğne plakası deliğinde çapaklar var
|
10. İnce kumla cilalayın ve çapak alın
|
|
11. İğne milinin dönüş genişliği uygun değil
|
11. İğne milinin dönüş genişliğini standarda göre ayarlayın.
|
|
12. İplik kancası ipliği kancaya geçirdiğinde, iğneyi silin ve iplik kancasının iğnenin dışına takılmasını sağlayın.
|
12. İğne milinin iğne deliği eksantrik veya düz değilse, iğne milini değiştirin
|
Tablo 8-4, 373 ve 372'nin iş parçacığı kopmasının nedenleri ve sorun gidermedüğme dikiş makinesi
|
1. Yanlış diş açma
|
1. Belirtilen satıra göre iplik
|
|
2. Telin geçtiği yerlerde çapaklar var
|
2. İnce zımpara bezi ile zımparalama
|
|
3. İkinci tel kelepçenin basıncı çok yüksek
|
3. Basınç ayar somununu uygun şekilde gevşetin
|
|
4. İlk tel kelepçenin basıncı çok yüksek
|
4. Basınç ayar somununu uygun şekilde gevşetin (standart basınç 7-5g)
|
|
5. İkinci iplik tutucu çok geç yüzüyor
|
5. İplik tutucunun hareketli zamanlamasını öne doğru hafifçe ayarlayın.
|
|
6. İplik tutucu çerçevenin konumu yanlış
|
6. Tel sıkıştırma çerçevesinin konumunu ayarlayın
|
|
7. İğne, iliğin ortasına düşmüyor
|
7. Düğme tutucu ile ayarlayın
|
|
8. İplik çekme tahtası yavaş hareket eder
|
8. İplik çekme tahtasının konumunu ayarlayın
|
|
9. İğne, iplik kancası makinesiyle çarpışıyor
|
9. İğne ile iplik kancası arasındaki boşluğu 0.05-0.1 mm'ye ayarlayın.
|
|
10. İliğin boyutuyla karşılaştırıldığında, makine iğnesi çok ince
|
10. Daha ince bir iğne ile değiştirin
|
|
11. Kancada çapaklar veya keskin kenarlar var
|
11. İnce zımpara bezi ile cilalayın
|
|
12. İplik yönetimi ayar kancasının stroku çok küçük
|
12. Stroku 8-12mm olarak ayarlayın
|